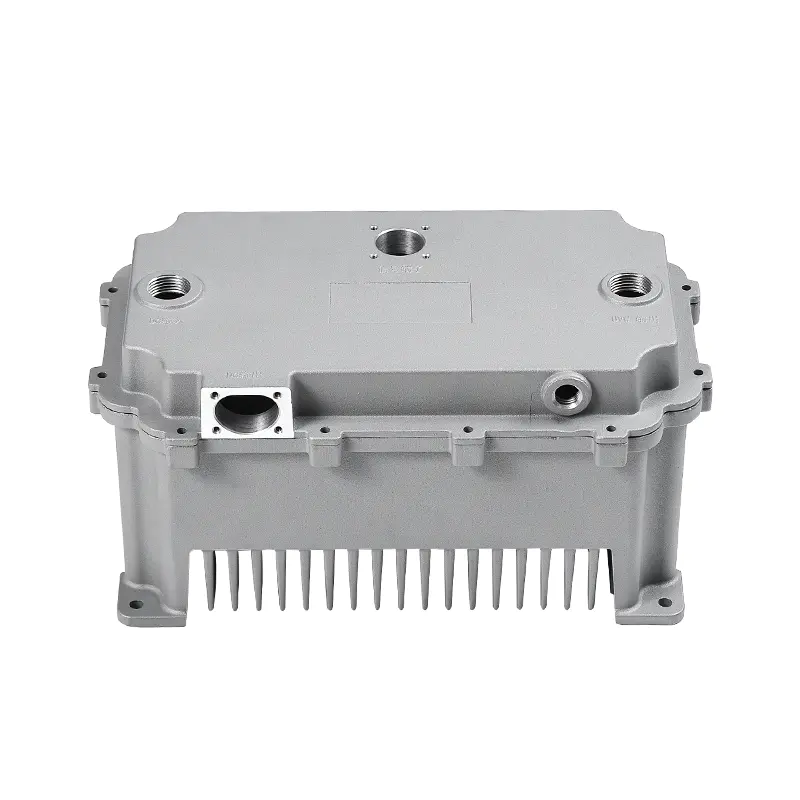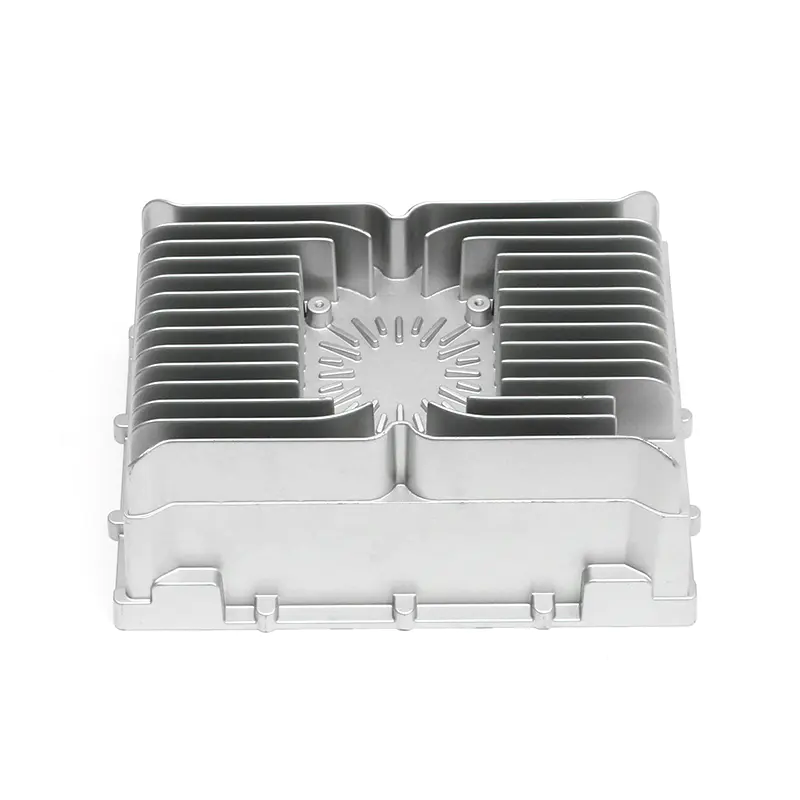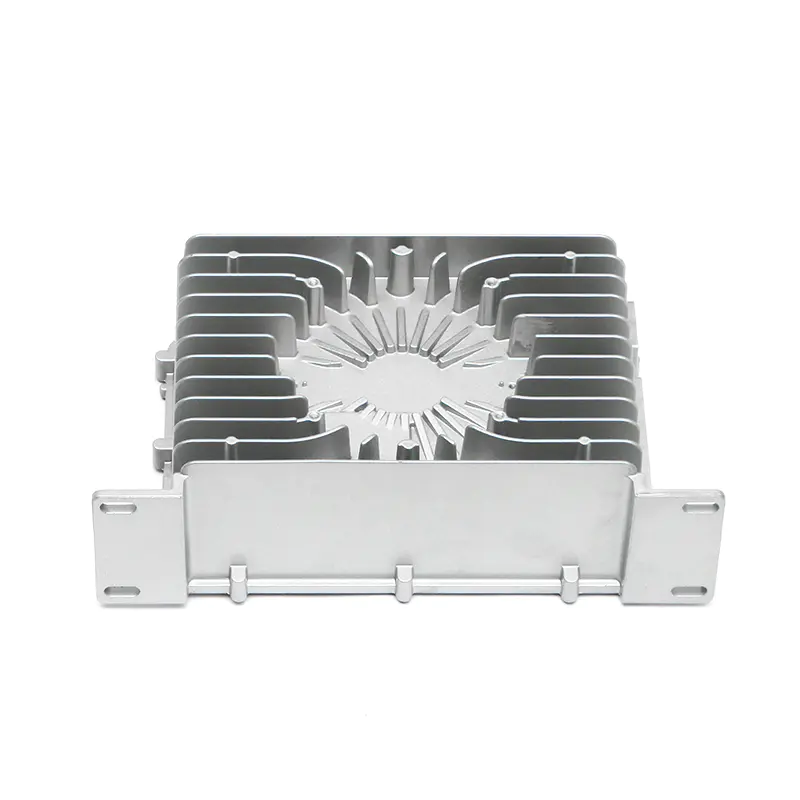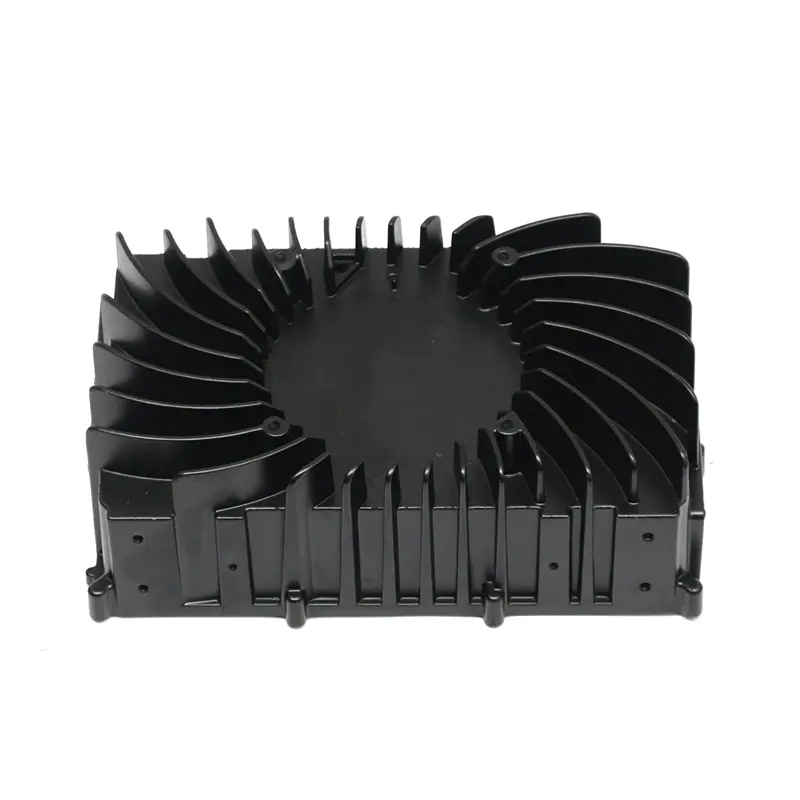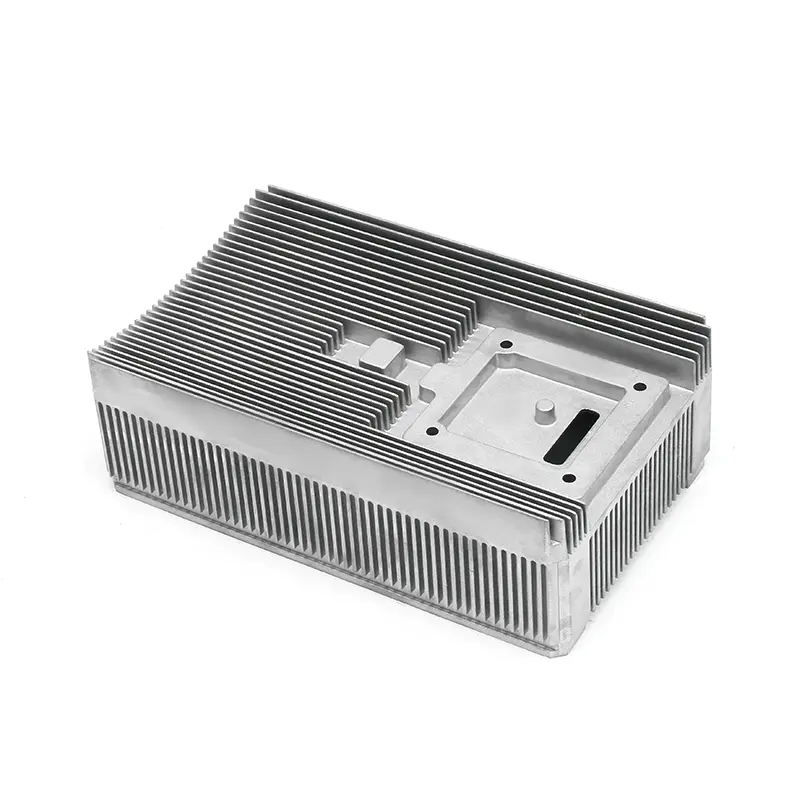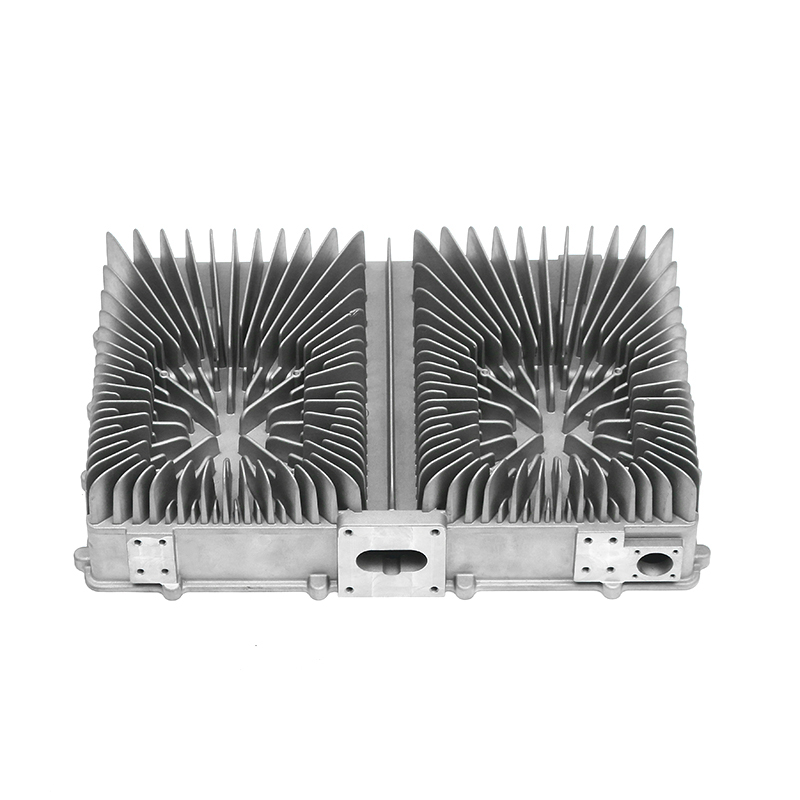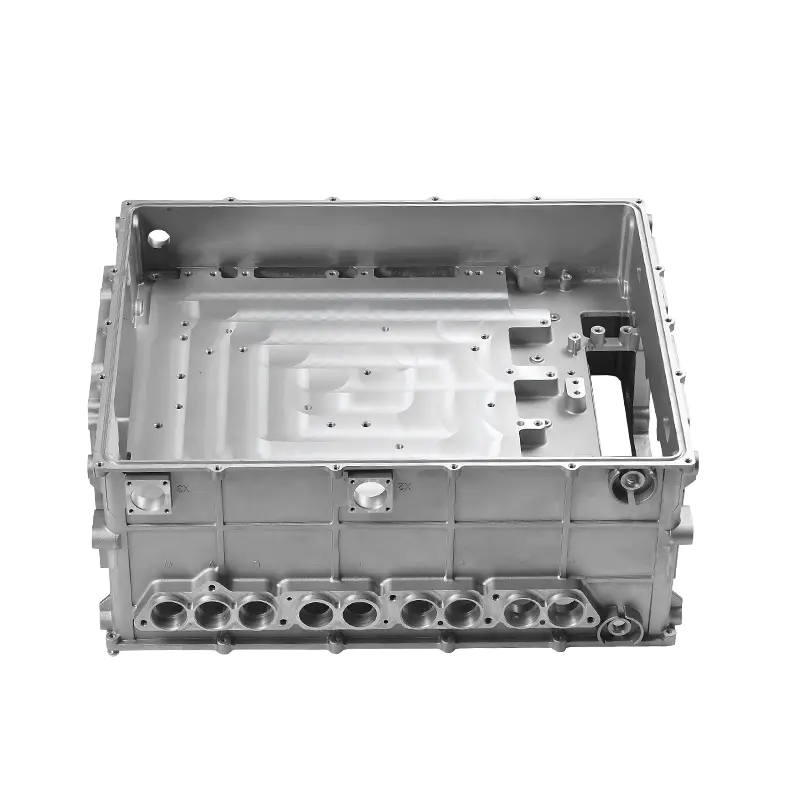


ほとんどすべての現代の車のボンネットを開けると、ウォーター ポンプ ハウジングはアルミニウムのダイカスト部品であり、特に考える必要はありません。この静かな信頼性は技術的な決定によるものです。高圧アルミニウム ダイカストにより、一貫した冷却剤通路、密閉面、年間数百万台の車両に使用できるコスト構造を備えたウォーター ポンプ本体が作成されます。ウォーターポンプが 150,000 km 以上に耐えなければならない場合、鋳造プロセスはほとんどの購入者が認識している以上に重要です。
ダイカストが車のウォーターポンプのデフォルトの選択である理由
ダイカストが選択されるのは、単純だからではなく、ウォーターポンプ設計の中心的な矛盾を解決するためです。つまり、この部品には、大量生産でも手頃な価格でありながら、複雑な冷却剤通路と硬くて薄い壁が必要です。鋳鉄や加工された代替品も使用できますが、通常は質量や機械加工のステップが追加されます。ダイカストアルミニウムハウジングは 2.5 ~ 4.0 mm の範囲の壁厚を実現し、ポンプを軽量に保ち、ベアリングとシールから熱を逃がします。鋳鉄に比べて重量は通常 40 ~ 50% 削減されます。
生産の観点から見ると、ダイカストは複雑な形状をワンショットで加工できるプロセスです。ゲート、ランナー、冷却ラインが金型設計に組み込まれているため、何千もの部品が同一のプロファイルで出来上がります。 100,000 台の稼働で生産されるファミリー向けセダン ポンプの場合、その再現性によって部品あたりのコストが削減され、現場での故障のリスクが軽減されます。これが、OEM とティア 1 サプライヤーがウォーター ポンプの本体とハウジングに圧力ダイカストを指定し続ける理由です。
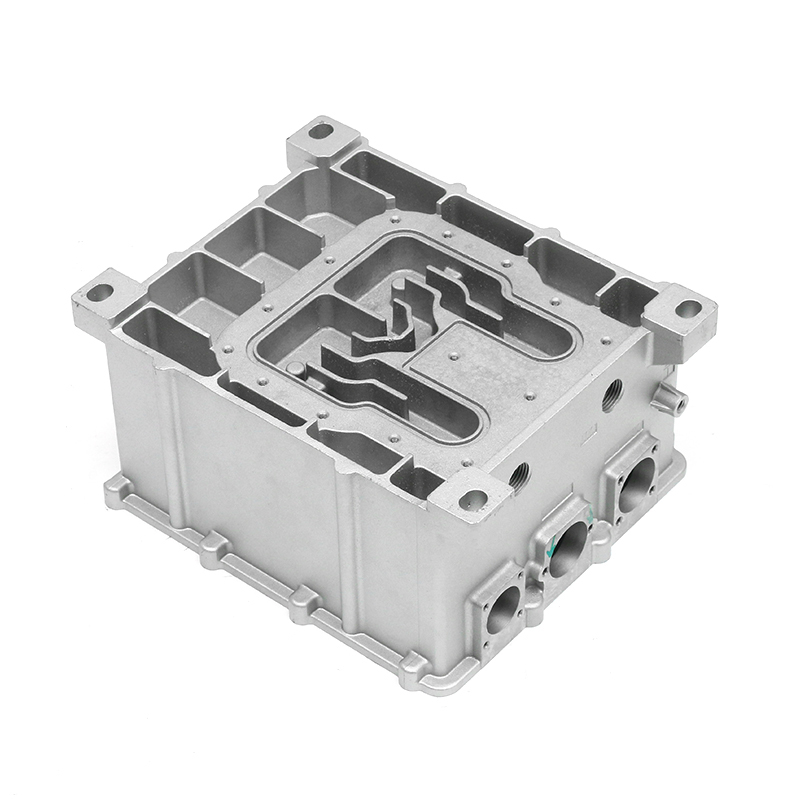
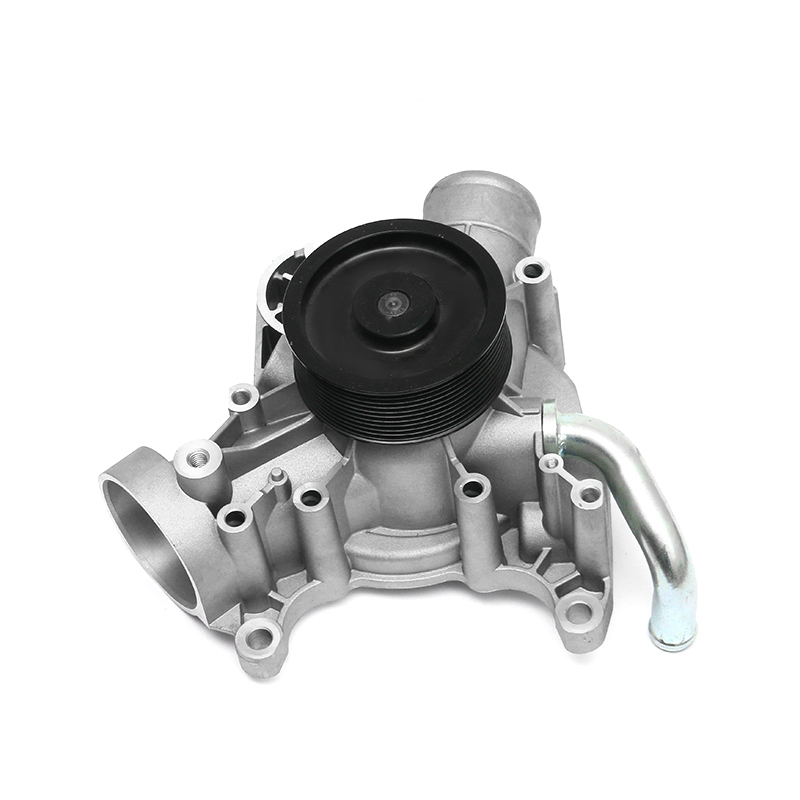 自動車用ウォーターポンプハウジング用精密ダイカスト このサプライヤーは、金型設計、ダイカスト、加工の専門知識を組み合わせて耐久性のあるアルミニウム製ウォーター ポンプ ケーシングを製造し、エンジン冷却コンポーネントの再現性のある品質を保証します。 製品を見る→
ウォーターポンプのダイカストに使用されるアルミニウム合金
合金の選択は、流動性、耐圧性、熱伝導性、および機械加工性の間のトレードオフです。実際には、ウォーター ポンプ ハウジングは近共晶アルミニウム - シリコン合金に依存しています。これは、シリコンが溶融金属の薄い部分への流れを改善し、凝固収縮を低減するためです。
| 合金 | 主な特徴 | 一般的な使用方法 |
|---|---|---|
| ADC12 | 高い流動性。良好な耐圧性。良好な機械加工性 | 複雑なウォーターポンプ本体とブラケット |
| A380 | 優れた強度と熱伝導性。広い融解範囲 | より高い機械的耐性または疲労耐性が必要なハウジング |
| AlSi10Mg(Fe) | 鉄含有量が低い。鋳造後処理のための優れた延性 | 電気自動車の冷却ハウジングおよび構造用ポンプ マウント |
これらの合金は互換性がありません。ターボチャージャーの近くにあるポンプは、小型の自然吸気エンジンのポンプとは異なる熱負荷を受けます。合金を完成させる前に、図面、使用圧力、取り付け位置をすべて検討する必要があります。
ダイカストプロセスのステップバイステップ
すべてのダイカスト ウォーター ポンプは、冷却回路を中心に設計された金型から始まります。金型の設計により、パーティング ラインがどこに位置するか、コアがインペラ キャビティをどのように形成するか、および必要なサイド アクションの数が決まります。経験豊富なダイカストエンジニアが、鋼材を切断する前に流動シミュレーションの結果をレビューします。
- 金型設計: 冷却チャネル、ゲートの配置、エジェクターの位置は、1 つの均一な充填パターンに合わせて最適化されています。
- 溶解と射出: アルミニウム合金は適切な温度に保持され、高圧で金型に押し込まれます。
- 凝固と冷却: 制御された冷却により、薄壁が完全に充填され、供給の効果が維持されます。
- 取り出しとトリミング: 鋳物を金型から取り外し、オーバーフロー、フラッシュ、ゲート システムをトリミングします。
- 機械加工と仕上げ: 重要な面、ボア、ガスケット表面は CNC マシニング センターで機械加工されます。
- 圧力テストと検査: ハウジングは漏れテスト、寸法チェックが行われ、納品の準備が行われます。
キャビティ圧力は、金属を薄肉の細部に押し込み、金型表面を再現するのに十分な高さです。この圧力、温度制御、工具精度の組み合わせが、耐久性のあるウォーター ポンプ ハウジングとリーカーを区別します。
品質管理: ダイカスト製ウォーターポンプハウジングの信頼性を高めるもの
気孔率はウォーターポンプ鋳造の最大の敵です。注入中に空気が閉じ込められる可能性があり、シール面近くに気孔が現れると、冷却剤が漏れ出します。冷却回路は圧力下で動作するため、ハウジングに漏れがないかテストする必要があります。乗用車の圧力キャップは通常、約 100 ~ 140 kPa を保持するため、ハウジングの漏れテストはその範囲以上で行う必要があります。高品質のサプライヤーは、多くの場合空気またはヘリウムを使用して部品を 100% テストし、すべての結果を記録します。
寸法管理が 2 番目の大きな懸念事項です。ベアリングのボア、インペラのキャビティ、およびガスケットの面は、ポンプの効率とシールの寿命に直接影響します。プロセス内三次元測定機のチェックと、内部気孔率の工業用 CT を併用すると、事後ではなく生産中にデータが提供されます。
マテリアルの完全性は 3 番目の層です。分光計による各加熱のチェックにより、シリコン、銅、鉄が指定範囲内に収まっていることが確認されます。合金がドリフトすると、気孔率と被削性もそれに伴いドリフトします。ここに、IATF 16949 認証が真の価値を加えるのです。なぜなら、単に主張するだけでなく、品質システム全体を文書化することが強制されるからです。
エンジニアとバイヤーのための設計上の考慮事項
自動車用ウォーターポンプのダイカストから最良の結果を得るには、ハウジングを最初からダイカストとして設計する必要があります。砂型鋳物やプラスチック部品からデザインをコピーすると、金型や最終的なシールの品質に避けられない問題が発生します。
- 壁の厚さをできるだけ均一に保ちます。急なステップは収縮と不均一な冷却を引き起こします。
- 鋳物を歪みなく突き出すことができるように、抜き勾配を 0.5° ~ 2° に指定します。
- 重要なシール面は、鋳造のままではなく、後で機械加工される領域に配置します。
- 必要のない表面では厳しい公差を避けてください。機械加工された面は ±0.1 mm を維持できますが、鋳造のみの寸法についてはサプライヤーと話し合う必要があります。
アフターマーケットの購入者にとって、これらの設計の詳細は目に見えませんが、ポンプの故障率に現れます。きれいな冷却剤通路と平らで正しく機械加工されたシール面を備えたハウジングは、ベアリングとシールアセンブリを自然に保護します。
自動車用ウォーターポンプダイカストサプライヤーの選び方
サプライヤーの選択はリスク管理の決定です。高温のクーラント圧力によってハウジングが漏れたり変形したりすると、他のすべてのコンポーネントが正常であっても、ポンプのブランドに損害を与える可能性があります。そのため、単に提示された価格ではなく、サプライヤーの能力を評価してください。
まずは鋳造設備から。ハウジングのサイズに応じて、400 T ~ 2,000 T の機械が必要です。マシニング センターと社内検査装置を備えたサプライヤーは、1 つの生産フローですべての公差を調整できます。不適切なゲート設計は安価な合金では修正できないため、金型設計の経験はさらに重要です。当社の工場では、金型設計、ダイカスト、機械加工、テストが 1 つの屋根の下で処理されるため、ツーリングと生産の間の分断が回避されます。
- IATF 16949 認証または同等の自動車品質システム。
- 社内での金型設計とメンテナンス能力。
- CMM、産業用CT、分光計、リークテスト装置。
- 鋳造、機械加工、表面処理をワンストップで提供します。
- 一般的なダイカストだけでなく、ポンプ ハウジングに関する経験を文書化。
適合するシール表面ときれいな冷却剤通路を備えたハウジングも、より長い耐用年数を実現します。ポンプのコンポーネントとエンジンの信頼性との関係については、当社のテクニカル ノートで説明されています。 ウォーターポンプの耐摩耗性とエンジン寿命 .
結論
車のウォーターポンプのダイカストは確立されたプロセスですが、その成功は材料、金型、プロセス制御にかかっています。アルミニウム ダイカストは、軽量で再現性があり、手頃な価格のポンプを製造する最も実用的な方法です。エンジニアやバイヤーにとっての目標は、最も低コストのポンプ鋳物を見つけることではなく、各ハウジングの寸法が正確で耐圧性があることを証明できるサプライヤーを見つけることです。サンプル段階でこれらのコントロールを検証すると、フィールドの信頼性が高まります。